 Stoccaggio, trasporto e dosaggio delle polveri: Ergomec al servizio della produzione industriale di gelato
Nel processo industriale di produzione del gelato, la gestione delle materie prime in polvere rappresenta un passaggio fondamentale per garantire continuità produttiva, precisione nel dosaggio e costanza della qualità del prodotto finale. È in questo ambito che si inserisce una recente realizzazione di Ergomec, azienda del gruppo Pegaso Industries, specializzata nella progettazione e realizzazione di sistemi per la movimentazione, lo stoccaggio e il dosaggio di prodotti in polvere e granulari.
L’impianto è stato progettato per un importante operatore internazionale del settore alimentare e destinato alla gestione di due ingredienti fondamentali per la preparazione delle miscele per gelato: zucchero e latte in polvere.
La soluzione sviluppata da Ergomec comprende due linee distinte, progettate in funzione delle caratteristiche dei prodotti e delle diverse modalità di approvvigionamento e dosaggio richieste dal processo produttivo.
La linea dello zucchero: dallo stoccaggio al dosaggio automatico
Per la gestione dello zucchero, Ergomec ha fornito un sistema completo di stoccaggio, estrazione, trasporto e dosaggio.
Il cuore della linea è costituito da un silos verticale da 50 m³ in alluminio, coibentato, destinato allo stoccaggio della materia prima. Il caricamento avviene direttamente dall’autocisterna, mentre il silos è equipaggiato con un sistema di deumidificazione, particolarmente importante nella gestione dello zucchero, materiale sensibile all’umidità e alla conseguente formazione di agglomerati.
La dotazione del silos comprende inoltre sistemi dedicati alla sicurezza e alla protezione dalle sovrapressioni e dagli eventi di esplosione delle polveri, tra cui pannello antiscoppio e valvola a manicotto, oltre al sistema di filtrazione dell’aria.
Alla base del silos è installato un fondo vibrante, studiato per favorire una regolare estrazione del prodotto e garantire continuità di alimentazione alle due coclee di estrazione. Da qui lo zucchero viene trasferito verso due linee di trasporto pneumatico in aspirazione, ciascuna con una capacità di circa 8.000 kg/h.
Il trasporto convoglia il prodotto verso due buffer tank da 3 m³, che svolgono una funzione intermedia di accumulo e alimentazione della fase di dosaggio. Ciascun buffer è equipaggiato con un filtro a maniche e con sistemi di protezione antiesplosione, costituiti da sfogo verso l’interno dell’ambiente (indoor vent) e valvola a manicotto sulla tubazione di carico.
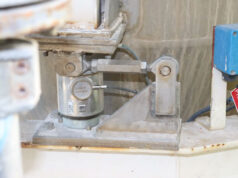
Un elemento particolarmente significativo della soluzione è rappresentato dal sistema di pesatura. I buffer tank sono infatti installati su celle di carico, consentendo di monitorare con precisione la quantità di prodotto disponibile e di gestire la fase di dosaggio sulla base del peso.
Allo scarico di ciascun buffer è installata una coclea con capacità di circa 15.000 kg/h. Le due coclee alimentano quindi la tramoggia del cliente, dosando la quantità di zucchero richiesta per ciascuna ricetta.
Il quantitativo da trasferire non è fisso, ma viene definito dal sistema di supervisione del cliente in funzione della miscela da produrre. I batch gestiti hanno mediamente un peso compreso tra 500 e 700 kg, rendendo fondamentale la capacità dell’impianto di coniugare elevate portate di trasferimento con un controllo accurato della quantità effettivamente dosata.
 Latte in polvere: movimentazione da Big-Bag e trasporto pneumatico
La seconda linea è dedicata alla gestione del latte in polvere, con una configurazione progettata a partire da una modalità di approvvigionamento differente rispetto allo zucchero.
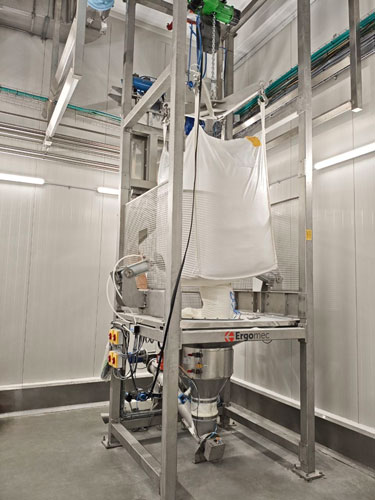
In questo caso la materia prima viene fornita in Big-Bag e viene quindi utilizzato uno svuota Big-Bag con paranco, completo di spintori per favorire lo scarico del prodotto. La stazione è dotata inoltre di un sistema di aspirazione e filtrazione delle polveri e di una tramoggia vibrata, studiata per agevolare la regolare alimentazione della linea.
Dal sistema di scarico, una coclea alimenta una linea di trasporto pneumatico in aspirazione con portata di circa 1.500 kg/h.
Il latte in polvere viene quindi trasferito verso un filtro-ciclone, progettato per separare il prodotto dall’aria di trasporto. Alla base del filtro-ciclone è installata una valvola stellare, che consente lo scarico controllato del prodotto.
Una successiva coclea provvede infine a convogliare il latte in polvere verso una tramoggia pesata fornita dal cliente. A differenza della linea dello zucchero, in questo caso il sistema Ergomec si occupa del trasporto e dell’alimentazione del prodotto, mentre la gestione del batch e la pesatura finale sono affidate alla tramoggia del cliente.
Integrazione, sicurezza e continuità di processo
La realizzazione evidenzia un aspetto sempre più centrale negli impianti per l’industria alimentare: la necessità di integrare in un’unica soluzione movimentazione, stoccaggio, filtrazione, trasporto pneumatico e dosaggio, tenendo conto delle specifiche caratteristiche fisiche delle diverse materie prime.
Nel caso dello zucchero, la presenza di un silos di grande capacità permette di gestire l’alimentazione proveniente dalle autocisterne e di garantire un’elevata autonomia di stoccaggio. Il sistema di estrazione mediante fondo vibrante e coclee, abbinato al trasporto pneumatico, assicura continuità nella movimentazione del prodotto fino ai buffer tank.
La gestione del latte in polvere parte invece dallo svuotamento dei Big-Bag e utilizza una linea dedicata, dimensionata per una portata inferiore e configurata per trasferire il prodotto direttamente alla fase di pesatura del cliente.
Particolare attenzione è stata inoltre dedicata alla sicurezza nella gestione delle polveri combustibili. I diversi componenti della linea dello zucchero sono stati dotati di sistemi di protezione antiesplosione adeguati alla specifica configurazione dell’impianto, con soluzioni integrate nei silos, nei buffer tank e nelle relative tubazioni.
Una soluzione progettata intorno al processo
L’impianto realizzato da Ergomec si inserisce all’interno di un processo produttivo più ampio, nel quale zucchero, latte in polvere e altri ingredienti vengono successivamente convogliati verso il sistema di miscelazione del cliente, dove viene preparata la miscela destinata alla produzione del gelato.
Il progetto testimonia l’approccio di Ergomec e del gruppo Pegaso Industries alla realizzazione di sistemi per la movimentazione delle polveri: non semplicemente singole apparecchiature, ma soluzioni integrate sviluppate in funzione delle caratteristiche del prodotto, delle portate richieste, delle modalità di approvvigionamento e delle esigenze del processo a valle.
Dallo stoccaggio dello zucchero in silos fino alla gestione del latte in polvere proveniente da Big-Bag, l’impianto combina differenti tecnologie di estrazione e trasporto con sistemi di filtrazione, pesatura e dosaggio, creando un’infrastruttura capace di alimentare in modo controllato e continuo il processo produttivo del gelato.
Integrated solution to ensure production continuity
Powder storage, conveying and dosing: Ergomec supporting industrial ice cream production
In the industrial ice cream production process, the handling of powdered raw materials is a key step in ensuring production continuity, dosing accuracy and consistent final product quality. This is the field in which a recent project by Ergomec, a company of the Pegaso Industries Group, operates. Ergomec specialises in the design and manufacture of systems for the handling, storage and dosing of powder and granular products.
The system was designed for a major international food industry operator and is intended to handle two key ingredients used in the preparation of ice cream mixes: sugar and milk powder.
The solution developed by Ergomec comprises two separate lines, designed according to the characteristics of the products and the different supply and dosing requirements of the production process.
The sugar line: From storage to automatic dosing
For sugar handling, Ergomec supplied a complete system for storage, extraction, conveying and dosing.
The core of the line is a 50 m³ insulated vertical aluminium silo, designed for raw material storage. Loading takes place directly from the bulk tanker, while the silo is equipped with a dehumidification system, which is particularly important when handling sugar, a material that is sensitive to moisture and the resulting formation of agglomerates.
The silo is also equipped with dedicated systems for safety and protection against overpressure and dust explosion events, including an explosion relief panel and sleeve valve, as well as an air filtration system.
A vibrating bottom is installed at the base of the silo to promote regular product extraction and ensure continuous feeding to the two extraction screw conveyors. From there, the sugar is transferred through two vacuum pneumatic conveying lines, each with a capacity of approximately 8,000 kg/h.
The conveying system transfers the product to two 3 m³ buffer tanks, which serve as intermediate storage and feeding units for the dosing stage. Each buffer tank is equipped with a bag filter and explosion protection systems consisting of an indoor vent and a sleeve valve on the conveying pipe.
A particularly significant feature of the solution is the weighing system. The buffer tanks are installed on load cells, allowing the quantity of product available to be monitored accurately and the dosing stage to be managed according to weight.
A screw conveyor with a capacity of approximately 15,000 kg/h is installed at the outlet of each buffer tank. The two screw conveyors then feed the customer’s hopper, dosing the required quantity of sugar for each recipe.
The quantity to be transferred is not fixed, but is determined by the customer’s supervisory system according to the mix being produced. The batches handled have an average weight of between 500 and 700 kg, making the system’s ability to combine high transfer rates with accurate control of the actual quantity dosed particularly important.
Milk powder: Big-bag handling and pneumatic conveying
The second line is dedicated to milk powder handling, with a configuration designed around a different raw material supply method compared with sugar.
In this case, the raw material is supplied in Big-Bags and is therefore handled using a Big-Bag unloading station with hoist, complete with bag agitators to assist product discharge. The station is also equipped with a dust extraction and filtration system and a vibrated hopper, designed to ensure smooth and consistent feeding of the line.
From the unloading system, a screw conveyor feeds a vacuum pneumatic conveying line with a capacity of approximately 1,500 kg/h.
The milk powder is then conveyed to a filter-cyclone, designed to separate the product from the conveying air. A rotary valve is installed at the bottom of the filter-cyclone to ensure controlled product discharge.
A subsequent screw conveyor finally transfers the milk powder to a weighing hopper supplied by the customer. Unlike the sugar line, in this case the Ergomec system is responsible for product conveying and feeding, while batch management and final weighing are handled by the customer’s hopper.
Integration, safety and process continuity
The project highlights an increasingly important aspect of systems for the food industry: the need to integrate handling, storage, filtration, pneumatic conveying and dosing into a single solution, while taking into account the specific physical characteristics of the different raw materials.
In the case of sugar, the large-capacity silo enables the system to handle deliveries from bulk tankers while providing a high degree of storage autonomy. The extraction system, combining a vibrating bottom and screw conveyors with pneumatic conveying, ensures continuous product transfer to the buffer tanks.
Milk powder handling, on the other hand, starts with Big-Bag unloading and uses a dedicated line, sized for a lower conveying capacity and configured to transfer the product directly to the customer’s weighing stage.
Particular attention was also paid to safety when handling combustible powders. The various components of the sugar line have been equipped with explosion protection systems appropriate to the specific configuration of the plant, with solutions integrated into the silos, buffer tanks and associated conveying pipes.
A solution designed around the process
The system supplied by Ergomec forms part of a broader production process in which sugar, milk powder and other ingredients are subsequently conveyed to the customer’s mixing system, where the mix intended for ice cream production is prepared.
The project reflects the approach adopted by Ergomec and the Pegaso Industries Group in the development of powder handling systems: not simply individual pieces of equipment, but integrated solutions designed around product characteristics, required flow rates, supply methods and downstream process requirements.
From the storage of sugar in silos to the handling of milk powder supplied in Big-Bags, the system combines different extraction and conveying technologies with filtration, weighing and dosing systems, creating an infrastructure capable of feeding the ice cream production process in a controlled and continuous manner.