 Opto Engineering® ha recentemente sviluppato un progetto per LP Electronics con l’obiettivo di verificare la corretta stampa dei codici numerici sulla flangia della capsula di caffè
Nel settore alimentare, e in particolare nel comparto del caffè porzionato, il controllo qualità rappresenta un fattore chiave per garantire tracciabilità, conformità e continuità produttiva. L’elevata variabilità dei materiali e delle finiture superficiali rende infatti sempre più complessa l’ispezione automatica dei prodotti. Un esempio concreto arriva da un recente progetto sviluppato da Opto Engineering®, produttore di soluzioni avanzate per la visione artificiale, per LP Electronics, azienda specializzata in automazione industriale.
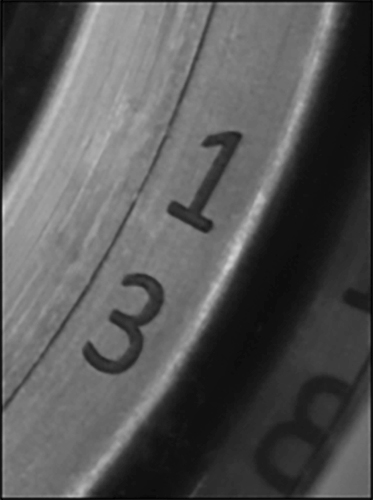 L’obiettivo dell’applicazione è verificare la corretta stampa dei codici numerici sulla flangia della capsula, elemento fondamentale per la tracciabilità e la qualità del prodotto finale. La criticità principale risiede nella forte variabilità cromatica: capsule nere, marroni, bianche, beige e viola richiedono immagini altamente ripetibili per garantire un’accurata estrazione dei caratteri. Le soluzioni tradizionali basate su smart camera hanno mostrato limiti evidenti, con letture errate soprattutto sui colori più chiari o su superfici con effetti riflettenti.
L’approccio adottato dal team di Application Engineers ha combinato una scelta mirata di tecnologie hardware e software di Opto Engineering®. La soluzione integra un obiettivo telecentrico, scelto per annullare le distorsioni prospettiche, una telecamera industriale da 5 MP e un sistema di illuminazione diffusa a 60° in configurazione top e bottom, progettato a partire da un’attenta analisi dell’illuminazione più efficace per ogni specifica tipologia cromatica.
Sul fronte software, la chiave del successo è stata l’integrazione di algoritmi di visione avanzata con moduli di machine learning per l’OCR. Attraverso un processo di “unwrapping” dell’immagine circolare, suddivisione in settori e pulizia selettiva delle regioni di interesse, è stato possibile estrarre i caratteri in modo coerente. L’addestramento del modello su un dataset specifico fornito dal cliente ha permesso di raggiungere una lettura stabile e ripetibile, anche nei casi più complessi.
Il risultato è una soluzione industriale integrata sulle macchine LP Electronics, ideale per il food manufacturing moderno.
www.opto-e.com
www.lpelectronics.net
Machine vision for coffee capsule quality control
Opto Engineering® has recently developed a project for LP Electronics with the goal of verifying the correct printing of numerical codes on the coffee capsule flange
In the food industry, and particularly in the single serve coffee segment, quality control plays a key role in ensuring traceability, compliance and production continuity. The growing variability of materials and surface finishes makes automated inspection increasingly challenging. A concrete example of these challenges comes from a recent project developed by Opto Engineering®, a manufacturer of advanced machine vision solutions, for LP Electronics, a company specialized in industrial automation.
The goal of the application is to verify the correct printing of numerical codes on the capsule flange, a critical element for both traceability and final product quality. The main challenge lies in the wide colour variability of the capsules: black, brown, white, beige and purple surfaces require highly repeatable imaging conditions to guarantee accurate character extraction. Traditional smart camera based solutions showed clear limitations, with misreadings occurring especially on light coloured capsules or on surfaces with reflective effects.
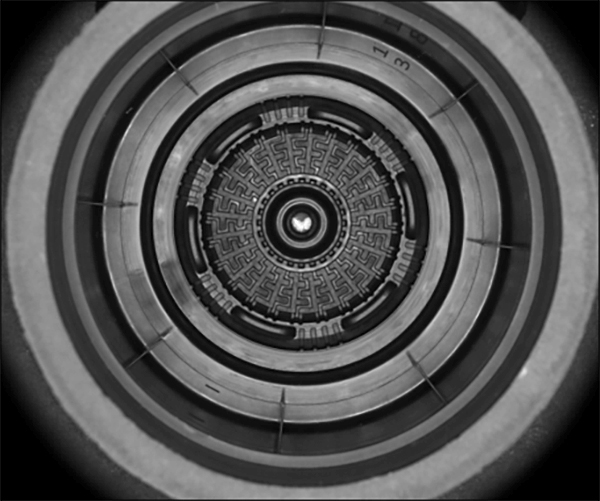 The approach adopted by the Application Engineering team combined a careful selection of Opto Engineering® hardware and software technologies. The solution integrates a telecentric lens, chosen to eliminate perspective distortions, a 5 megapixel industrial camera, and a 60° diffused illumination system in a top and bottom configuration. The lighting setup was defined following a detailed analysis of the most effective illumination strategy for each specific capsule colour.
On the software side, the key to success was the integration of advanced vision algorithms with machine learning based OCR modules. Through a process involving circular image “unwrapping”, sector subdivision and selective cleaning of the regions of interest, characters could be extracted in a consistent and robust way. Training the model on a customer specific dataset made it possible to achieve stable and repeatable performance, even in the most demanding conditions.
The result is a fully industrial solution integrated into LP Electronics inspection machines, perfectly suited to the needs of modern food manufacturing environments.
www.opto-e.com
www.lpelectronics.net