 Pulizia degli ambienti, movimentazione delle polveri, dosaggio degli ingredienti: tre aree in cui un impianto ben progettato fa la differenza su qualità, sicurezza e costi.
Nell’industria alimentare ogni grammo di polvere fuori posto è un rischio: di contaminazione, di scivolamento, di esplosione, di non conformità in fase di audit. Le priorità sono chiare: tenere pulite le aree produttive, movimentare le materie prime in sistemi chiusi e dosare in modo ripetibile, riducendo le operazioni manuali.
RGS Vacuum Systems, da Zocca (MO), progetta e produce tre gamme di prodotto, una per ciascuna esigenza: aspiratori industriali, trasporto pneumatico e dosaggio, impianti centralizzati.
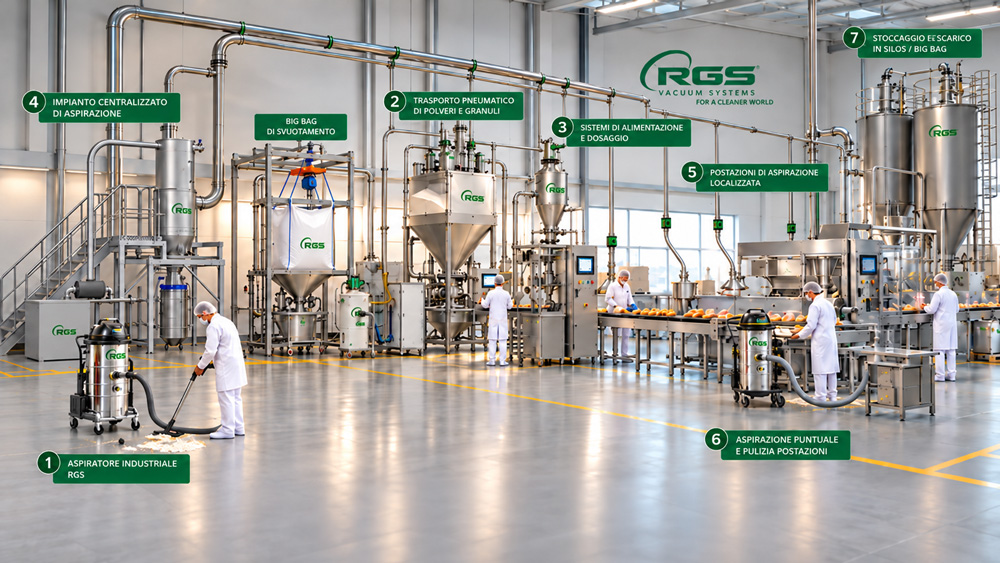
1- Aspiratore industriale RGS
2-Trasporto pneumatico di polveri e granuli
3-Sistemi di alimentazione e dosaggio
4-Impianto centralizzato di aspirazione
5-Postazioni di aspirazione localizzata
6-Aspirazione puntuale e pulizia postazioni
7-Stoccaggio e scarico in silos / big bag
Big bag di svuotamento
Aspiratori industriali: la pulizia come parte del processo
In un reparto alimentare la pulizia non è un’attività accessoria: è un punto di controllo. Scope e aria compressa sollevano polvere e la spostano altrove; l’aspirazione industriale la raccoglie e la trattiene.
Cosa fare:
- Scegliere aspiratori in acciaio inox nelle aree a contatto o vicine al prodotto, facili da sanificare.
- Adottare filtrazione adeguata alla granulometria delle polveri (farine, zuccheri, spezie, sale), per non rimettere in circolo particelle fini.
- Valutare versioni certificate ATEX o ACD a seconda delle zone di impiego e della criticità delle polveri da aspirare.
- Dedicare aspiratori a reparti o lavorazioni diverse, per evitare contaminazioni crociate e gestire gli allergeni.
Gli aspiratori industriali RGS rappresentano una soluzione completa e versatile per ogni esigenza di pulizia e recupero materiali negli ambienti produttivi. Progettati per la pulizia di pavimenti, macchinari e linee di produzione, permettono inoltre il recupero rapido di prodotto sversato e la raccolta efficiente di sfridi e scarti di lavorazione. Grazie all’ampia gamma di configurazioni disponibili, dagli aspiratori monofase e trifase alle versioni mobili o installate in postazione fissa, RGS è in grado di offrire la soluzione più adatta a qualsiasi processo industriale, contribuendo a migliorare produttività, sicurezza e pulizia degli ambienti di lavoro.
2) Trasporto pneumatico: polveri in sistemi chiusi, dosate con precisione
Caricare a mano tramogge, confezionatrici e miscelatori significa sacchi da sollevare, operatori in quota e prodotto esposto all’ambiente. Il trasporto pneumatico sposta le polveri in tubazioni chiuse, dal punto di stoccaggio al punto di utilizzo.
Cosa fare:
- Automatizzare il carico di macchine di processo, prelevando il prodotto da sacchi, bigbag o silos.
- Lavorare in circuito chiuso, per proteggere il prodotto da contaminazioni esterne e tenere pulito l’ambiente.
- Eliminare le operazioni in quota e la movimentazione manuale dei sacchi, a vantaggio della sicurezza degli operatori.
- Integrare il dosaggio, con microdosatori che lavorano su set point e garantiscono ripetibilità da un lotto all’altro.
- Collegare l‘impianto alla supervisione di stabilimento, per monitorare ogni fase e gestire allarmi e commutazioni automatiche.
- Usare materiali conformi al Regolamento (EU) n. 1935/2004 per il contatto con gli alimenti.
I sistemi di trasporto pneumatico RGS movimentano sale, zucchero, farine, amidi, spezie, additivi e altre polveri o granuli alimentari. Ogni impianto è dimensionato sul processo del cliente: un unico gruppo aspirante può servire più linee, riducendo consumi elettrici e costi di gestione.
3) Impianti centralizzati: un‘unica centrale per tutto lo stabilimento
Quando i punti da pulire sono molti e distribuiti su più reparti, un impianto di aspirazione centralizzato è spesso la scelta più efficiente. Una centrale aspirante, installata fuori dalle aree produttive, è collegata tramite tubazioni fisse a prese di aspirazione posizionate dove servono.
I vantaggi per un‘azienda alimentare:
- Meno macchine in reparto: niente aspiratori da spostare tra le linee, meno ingombri e meno rischi di contaminazione.
- Rumore e calore fuori dalle aree di lavoro, a beneficio degli operatori.
- Polvere raccolta in un unico punto, con smaltimento più semplice e controllato.
- Più operatori in contemporanea sulla stessa rete, ciascuno con il proprio tubo flessibile.
- Impianto progettato su misura, dimensionato su layout, tipo di polveri e numero di utenze.
RGS progetta l’impianto completo: centrale, rete di tubazioni, prese e accessori, con la stessa logica di efficienza energetica applicata al trasporto pneumatico.
Ogni stabilimento ha prodotti, spazi e vincoli diversi. Per questo RGS Vacuum Systems parte sempre dall’analisi del processo del cliente per proporre la soluzione più adatta: un aspiratore, un sistema di trasporto e dosaggio o un impianto centralizzato.
Hygiene, safety and continuity: what to do today in the food industry
Cleaning work areas, handling powders, dosing ingredients: three areas where a well-designed system makes the difference in quality, safety and costs.
In the food industry, every gram of powder out of place is a risk: of contamination, slips, explosions, or non-compliance during audits. The priorities are clear: keep production areas clean, handle raw materials in closed systems and dose consistently, while reducing manual operations.
RGS Vacuum Systems, based in Zocca (Modena, Italy), designs and manufactures three product ranges, one for each need: industrial vacuum cleaners, pneumatic conveying and dosing, and centralized systems.
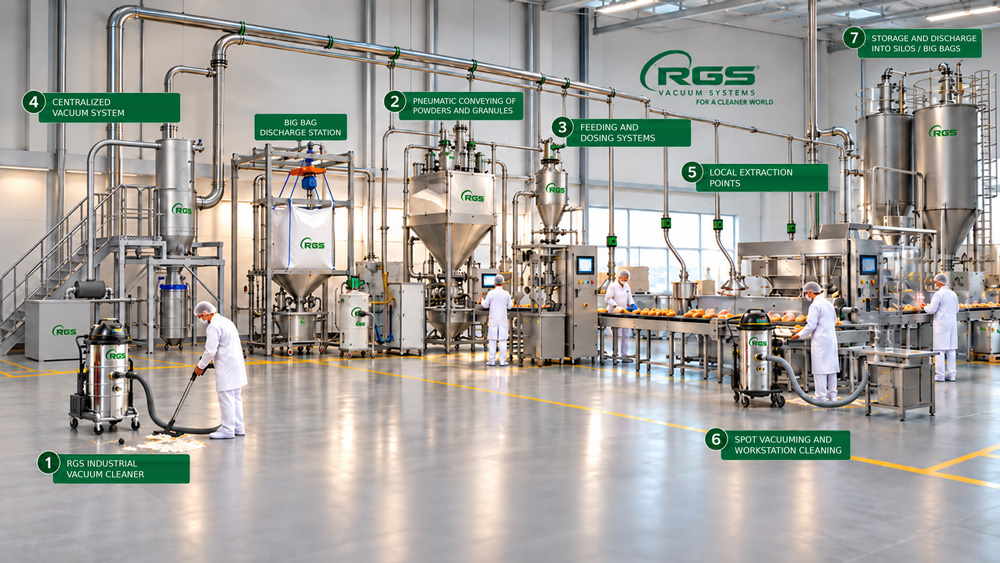
1- RGS industrial vacuum cleaner
2-Pneumatic conveying of powders and granules
3-Feeding and dosing systems
4-Centralized vacuum system
5-Local extraction points
6-Spot vacuuming and workstation cleaning
7-Storage and discharge into silos / big bags
Big bag discharge station
1) Industrial vacuum cleaners: cleaning as part of the process
In a food production area, cleaning is not a side activity: it is a control point. Brooms and compressed air lift dust and move it elsewhere; industrial vacuuming collects it and keeps it contained.
What to do:
- Choose stainless steel vacuum cleaners in areas in contact with or close to the product, easy to sanitize.
- Use the right filtration for the particle size of your powders (flour, sugar, spices, salt), so fine particles are not released back into the air.
- Consider ATEX- or ACD-certified versions depending on the area of use and how critical the dusts
to be collected are.
- Assign dedicated vacuum cleaners to different areas or processes, to prevent cross-contamination and manage allergens.
RGS industrial vacuum cleaners are a complete, versatile solution for every cleaning and material recovery need in production environments. Designed to clean floors, machinery and production lines, they also allow fast recovery of spilled product and efficient collection of trimmings and process waste. With a wide range of configurations, from single-phase and three-phase vacuum cleaners to mobile or fixed-station versions, RGS can offer the most suitable solution for any industrial process, helping to improve productivity, safety and cleanliness in the workplace.
2) Pneumatic conveying: powders in closed systems, dosed with precision
Loading hoppers, packaging machines and mixers by hand means lifting bags, operators working at height and product exposed to the environment. Pneumatic conveying moves powders through closed pipes, from storage to the point of use.
What to do:
- Automate the loading of process machines, drawing product from bags, big bags or silos.
- Work in a closed circuit, to protect the product from external contamination and keep the environment clean.
- Eliminate work at height and manual bag handling, improving operator safety.
- Integrate dosing, with micro-dosers that work to a set point and ensure repeatability from batch to batch.
- Connect the system to plant supervision, to monitor every stage and manage alarms and automatic switchovers.
- Use compliant materials under Regulation (EC) No 1935/2004 on food contact materials.
RGS pneumatic conveying systems handle salt, sugar, flour, starch, spices, additives and other food powders and granules. Each system is sized to the customer’s process: a single vacuum unit can serve several lines, cutting energy consumption and running costs.
3) Centralized systems: one vacuum unit for the whole plant
When there are many cleaning points spread across several departments, a centralized vacuum system is often the most efficient choice. A central vacuum unit, installed outside the production areas, is connected through fixed piping to inlet points placed where they are needed.
The benefits for a food company:
- Fewer machines on the floor: no vacuum cleaners to move between lines, less clutter and lower contamination risk.
- Noise and heat kept out of work areas, for the benefit of operators.
- Dust collected in a single point, for simpler, controlled disposal.
- Several operators at the same time on the same network, each with their own hose.
- Custom-designed system, sized on layout, type of powders and number of users.
RGS designs the complete system: central unit, piping network, inlets and accessories, with the same focus on energy efficiency applied to pneumatic conveying.
Every plant has different products, spaces and constraints. That is why RGS Vacuum Systems always starts by analysing the customer’s process, to propose the most suitable solution: a vacuum cleaner, a conveying and dosing system or a centralized system.